 Italiano
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Casa
>
Prodotti > Elaborazione del casting
>
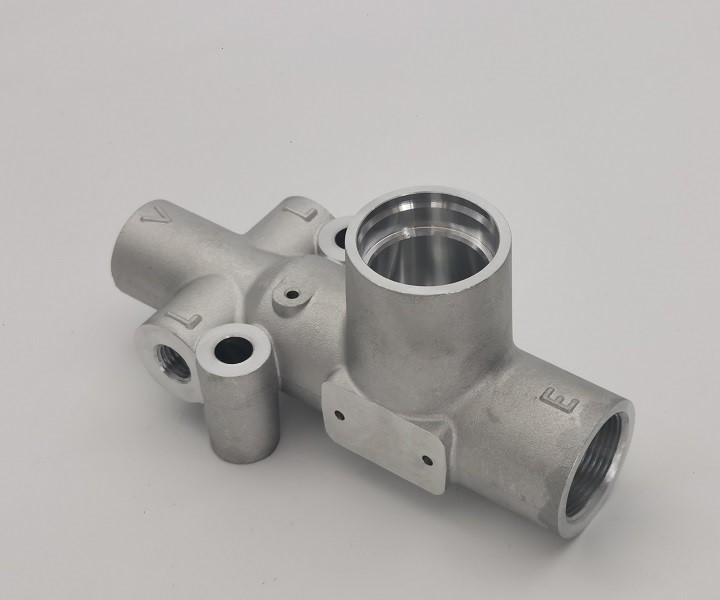
Fusione personalizzata del corpo valvola in alluminio A356-T6
Prodotti
Nuovi Prodotti
 Fusione personalizzata del corpo valvola in alluminio A356-T6
 Blocco base CNC in alluminio 6061 personalizzato
 Saldatura personalizzata del sensore di oscillazione in acciaio inossidabile
 Ingranaggio del sensore di posizione della bobina in acciaio inossidabile personalizzato
 Mozzo Spider diviso personalizzato in acciaio inossidabile 304
- Tutti i nuovi prodotti
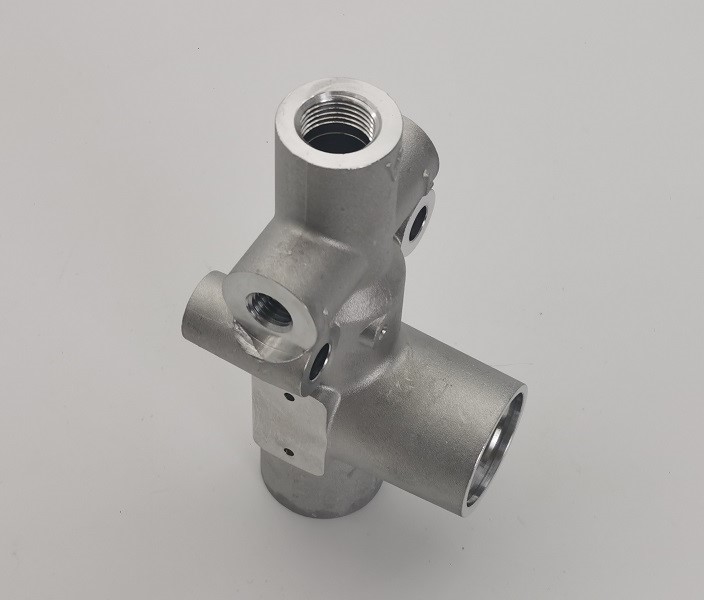
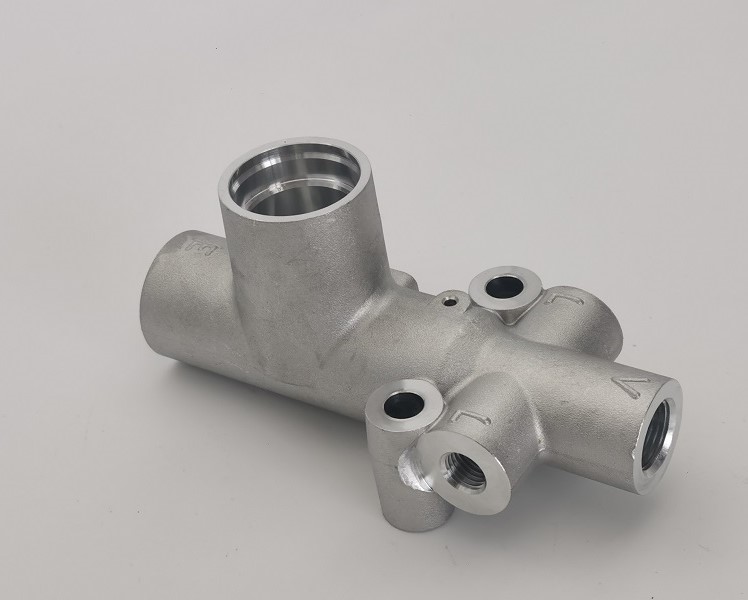
Fusione personalizzata del corpo valvola in alluminio A356-T6
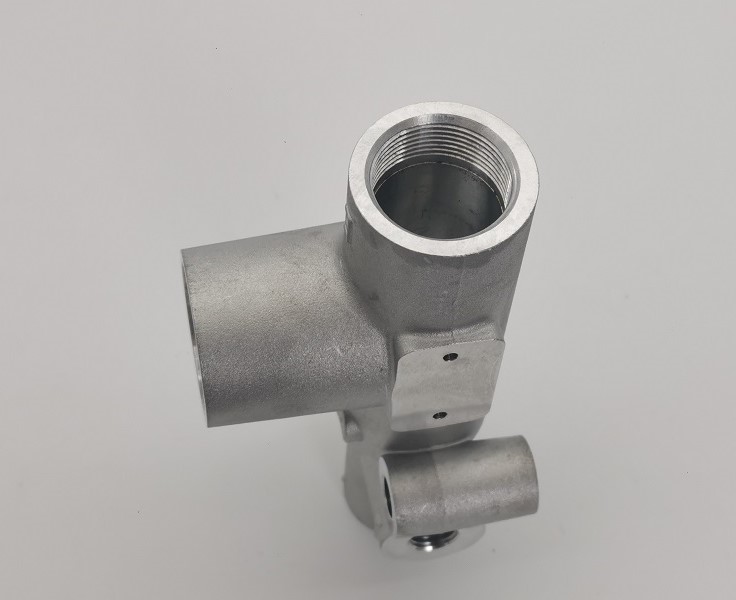
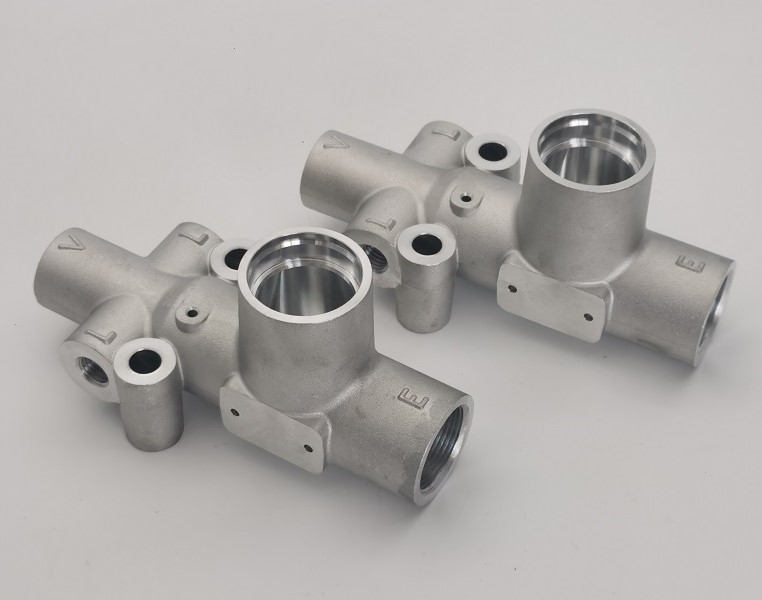
La fusione personalizzata del corpo valvola in alluminio A356-T6 di JG combina una fusione multiporta leggera con fori e filettature CNC di precisione. Ogni fusione personalizzata del corpo valvola in alluminio A356-T6 è verificata nei materiali, ispezionata dimensionalmente e sottoposta a test di tenuta a 0,65 MPa per 40 secondi per gruppi di controllo del fluido affidabili.
Material / Process:
A356-T6 Alluminio; Fusione + Condizioni T6 + Lavorazione CNCTesting / Inspection:
Test di tenuta da 0,65 MPa per 40 s; Controllo dimensionale e filettatura
Modello:26-06TT / RUD10951L1
Invia richiesta
Descrizione del prodotto
Fusione personalizzata del corpo valvola in alluminio A356-T6
JG produce ilFusione personalizzata del corpo valvola in alluminio A356-T6per apparecchiature idrauliche e pneumatiche di controllo dei fluidi che richiedono un alloggiamento leggero con più passaggi intersecanti. La parte combina una forma complessa del getto con fori accuratamente lavorati, sedi di tenuta, superfici di montaggio e filettature interne. La fusione riduce lo spreco di materiale e crea in modo efficiente la geometria esterna ramificata, mentre la lavorazione CNC stabilisce le interfacce funzionali necessarie per un assemblaggio affidabile.
La versione di produzione utilizza la lega di alluminio A356 nella condizione T6. La chimica dei materiali viene verificata per lotto e il corpo della valvola finito viene sottoposto a un'ispezione dimensionale, della filettatura e delle perdite. Un test di tenuta documentato a 0,65 MPa con una tenuta di 40 secondi non ha prodotto guasti nel lotto di sette pezzi testato, confermando l'integrità del corpo contenente la pressione.
Processo di fusione dell'alluminio e lavorazione CNC
ILFusione personalizzata del corpo valvola in alluminio A356-T6inizia con la fusione controllata dell'alluminio per formare l'alloggiamento multi-ramo, le sporgenze e la geometria del percorso del flusso interno. La condizione T6 fornisce un utile equilibrio tra resistenza, stabilità dimensionale e lavorabilità. I riferimenti di lavorazione vengono quindi stabiliti dalla fusione in modo che ogni porta filettata, foro di precisione e superficie di tenuta siano posizionati in modo coerente.
- Controllo della fusione e del batch del materiale in alluminio A356
- Fusione del corpo valvola e solidificazione controllata
- Pulizia, rimozione dei cancelli e preparazione della superficie
- Verifica dello stato del trattamento termico T6
- Lavorazione dei riferimenti e configurazione di attrezzature di precisione
- Alesatura, sfacciatura, foratura e filettatura interna CNC
- Sbavatura e pulizia dei passaggi di flusso che si intersecano
- Controllo dimensionale, filettatura e finitura superficiale
- Test di tenuta a 0,65 MPa con tenuta di 40 secondi
- Pulizia finale, documentazione e imballaggio per l'esportazione
Geometria multiporta complessa
L'alloggiamento della valvola contiene diverse porte intersecanti disposte in direzioni diverse. Questa geometria crea due sfide di produzione collegate: mantenere l'integrità della fusione in prossimità dei cambiamenti nello spessore della sezione e individuare con precisione i passaggi lavorati da punti di riferimento stabili. La pianificazione del processo deve inoltre garantire l'accesso degli strumenti alle caratteristiche interne senza danneggiare le superfici fuse circostanti.
JG controlla l'orientamento dell'attrezzatura e la sequenza di lavorazione in modo che il foro principale, le porte laterali, i fori di montaggio e le connessioni filettate rimangano correttamente correlati. Per ilFusione personalizzata del corpo valvola in alluminio A356-T6, la rimozione delle bave è particolarmente importante laddove i passaggi forati si intersecano all'interno dell'alloggiamento. I bordi interni vengono puliti per supportare un flusso senza ostacoli e impedire l'ingresso di particelle sciolte nel sistema finale.
Fori, filettature e superfici di tenuta di precisione
Il disegno include un foro di precisione H7 da 28 mm, un diametro di posizionamento K7 da 32 mm e caratteristiche della porta H8 da 26 mm. Le connessioni filettate includono M28 x 1,5-7H, M18 x 1,5-7H e M12 x 1,5-7H. Queste caratteristiche richiedono attrezzature controllate, bloccaggio rigido del pezzo e ispezione adeguata della filettatura per ottenere un assemblaggio ripetibile.
Le prestazioni di tenuta non dipendono solo dal diametro. La rotondità del foro, la coassialità, la posizione della faccia, la geometria dello smusso e la finitura superficiale locale influiscono tutti sui componenti della valvola installati. ILFusione personalizzata del corpo valvola in alluminio A356-T6viene lavorato a partire da riferimenti definiti e ispezionato con calibri e apparecchiature di misurazione delle coordinate selezionati per ciascuna caratteristica critica.
Test di tenuta per l'integrità della pressione
Ogni corpo valvola contenente pressione richiede la conferma che la fusione e le interfacce lavorate siano a tenuta stagna. Il test di produzione documentato applica una pressione di 0,65 MPa e mantiene la pressione per 40 secondi. Il lotto di riferimento conteneva sette corpi valvola, con zero guasti e un risultato complessivo OK.
Il test di tenuta aiuta a identificare porosità, sigillature incomplete, filettature danneggiate o difetti di passaggio che potrebbero non essere visibili durante il normale controllo dimensionale. Le condizioni di prova e i risultati di accettazione possono essere registrati per la tracciabilità della produzione. Questa verifica dà ai clienti OEM ulteriore fiducia nelFusione personalizzata del corpo valvola in alluminio A356-T6prima che entri nell'assemblaggio finale dell'attrezzatura.
A356-T6 Verifica dei materiali
Il materiale di produzione effettivo è l'alluminio A356-T6. Un'analisi chimica batch ha confermato 7,001% silicio, 0,085% ferro, 0,024% rame, 0,015% manganese, 0,334% magnesio, 0,012% zinco e 0,119% titanio, con un risultato complessivo OK. La lega offre buona colabilità, resistenza alla corrosione e lavorabilità per alloggiamenti a pressione complessi.
I certificati dei materiali identificano il riferimento del disegno, il numero del rapporto e il lotto del forno per la tracciabilità. La combinazione della verifica chimica con i registri dei processi e delle ispezioni aiuta JG a mantenere un controllo coerente dei materiali dalla fusione fino alla spedizione finale.
Specifiche tecniche
| Prodotto | Fusione personalizzata del corpo valvola in alluminio A356-T6 |
| Modello/Riferimento | 26-06TT/RUD10951L1 |
| Materiale | A356-T6 Alluminio |
| Processo di produzione | Fusione di alluminio + condizione T6 + lavorazione CNC |
| Lunghezza complessiva approssimativa | Riferimento 142 mm |
| Larghezza complessiva | 60 mm |
| Foro principale di precisione | 28mm H7 |
| Diametro di localizzazione | 32mm K7 |
| Porto Foro | 26mm H8 |
| Discussioni interne | M28x1,5-7H; M18x1,5-7H; M12x1,5-7H |
| Rugosità superficiale | Ra 3.2 generale; Ra 0,8 sulla superficie di precisione specificata |
| Prova di tenuta | 0,65 MPa per 40 secondi |
| Ispezione | Ispezione di materiali, dimensioni, filettatura, superficie e perdite |
Finitura superficiale e sbavatura
Il prodotto combina intenzionalmente superfici uniformi come colate con interfacce lavorate a macchina lucide. Le facce e i fori funzionali vengono lavorati solo dove è richiesta precisione o tenuta, preservando i vantaggi in termini di materiale e costi della fusione. Le aree lavorate vengono controllate per individuare eventuali vibrazioni, segni di utensili, ammaccature e altri difetti che potrebbero compromettere l'assemblaggio.
I fori che si intersecano, gli ingressi filettati e i bordi dei passaggi interni vengono accuratamente sbavati. Il completatoFusione personalizzata del corpo valvola in alluminio A356-T6viene pulito per rimuovere trucioli e residui prima del test delle perdite, contribuendo a proteggere le valvole a valle, le guarnizioni e i circuiti dei fluidi.
Controllo qualità e documentazione
La pianificazione della qualità comprende la verifica dei materiali in entrata, l'ispezione del primo pezzo, i controlli in-process e i test funzionali finali. Calibri, micrometri, alesametri, calibri per filettature, misuratori di altezza e apparecchiature CMM vengono utilizzati in base al tipo di caratteristica e alla tolleranza. Le dimensioni critiche di tenuta e posizionamento ricevono un'ispezione mirata.
Per la tracciabilità sono disponibili certificati dei materiali, risultati delle ispezioni dimensionali e registrazioni delle prove di tenuta. Il rapporto documentato sul materiale conferma la chimica dell'A356-T6, mentre il rapporto sulle perdite registra la pressione di prova, il tempo di mantenimento, la quantità e il risultato di accettazione. Questi record supportano l'approvazione OEM e la coerenza degli ordini ripetuti.
Caratteristiche del prodotto
- Costruzione in alluminio A356-T6 per peso ridotto e resistenza alla corrosione
- Fusione complessa del corpo valvola multiporta
- Fori e superfici di tenuta lavorati a CNC di precisione
- Connessioni filettate interne M28, M18 e M12
- Adattamenti controllati H7, H8 e K7
- Passaggi interni intersecanti puliti e senza bave
- Test di tenuta a 0,65 MPa con una tenuta di 40 secondi
- Chimica dei materiali e tracciabilità dei lotti del forno
- Documentazione di ispezione disponibile
- Produzione OEM secondo i disegni del cliente
Applicazioni
- Gruppi valvola idraulica e collettore
- Apparecchiature di controllo pneumatico
- Sistemi di distribuzione fluidi industriali
- Macchine per l'automazione
- Attrezzature mobili e per la movimentazione dei materiali
- Gruppi di controllo della pressione OEM personalizzati
Produzione OEM di corpi valvola in alluminio da JG
JG fornisce fusioni di alluminio personalizzate che combinano la produzione di una forma quasi netta con lavorazione CNC di precisione e test funzionali. La revisione tecnica riguarda la geometria della fusione, i dati di lavorazione, gli standard di filettatura, l'accumulo di tolleranze, la pulizia dei passaggi interni e i requisiti dei test di tenuta prima dell'inizio della produzione.
Invia a JG il tuo disegno, modello 3D, quantità annuale e documenti di qualità per un preventivo. JG può produrre ilFusione personalizzata del corpo valvola in alluminio A356-T6e alloggiamenti simili in alluminio sottoposti a prova di tenuta per la produzione di prototipi, piccoli lotti e OEM ripetuti.
Tag caldi: Corpo valvola in alluminio A356-T6, corpo valvola in alluminio pressofuso, alloggiamento valvola lavorato a CNC, corpo valvola testato per perdite, fusione di alluminio personalizzata, corpo valvola idraulica, alloggiamento valvola pneumatica, fusione di alluminio OEM
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.


X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza